Техническое обслуживание стального фланца
Dec 24, 2019
Техническое обслуживание стального фланца
Для заготовок со сложной формой или резким изменением поперечного сечения и большей эффективной толщиной следует проводить предварительный нагрев.
Методы предварительного нагрева: 800 ° С за один раз, 500-550 и 850 за два раза. Скорость повышения температуры за один раз должна быть ограничена.
1. Отопление:
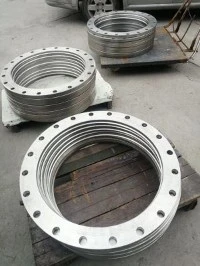
Заготовки, отливки и сварные швы с канавками и без сквозных отверстий, а также сварной фланец ASTM A105 CLASS150 , обработанный и отформованный, как правило, не подходят для нагрева в печах с солевыми ваннами.
Нагрев заготовки должен иметь достаточное время выдержки в зависимости от эффективной толщины и условной толщины заготовки.
2. Очистка:
Обрабатываемые детали и приспособления должны быть очищены от посторонних веществ, приварены шейный фланец, остатки соли и краски перед термообработкой.
Приспособление, используемое впервые в вакуумной печи, должно быть предварительно дегазировано и очищено при необходимой степени вакуума заготовки.
3. Загрузка печи:
Сварной шейный фланец, который легко деформируется при термообработке, следует нагревать на специальных приспособлениях
Заготовка должна быть помещена в зону эффективного нагрева.
Если вы заинтересованы в трубах, фитингах и фланцах, пожалуйста, свяжитесь с нами ниже:
Контактное лицо: г-жа Санди Чжан
Телефон / Whats App / Wechat: +86 15127785550
Skype: sandy198607
E - mail: sandy@yongxingflange.com